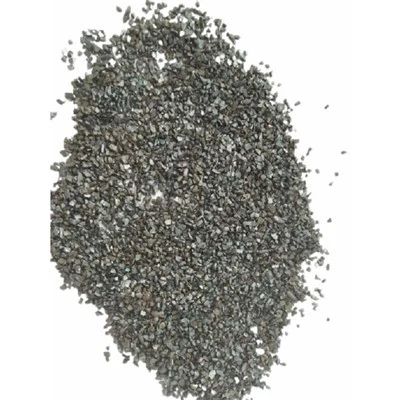
शॉट ब्लास्टिंग प्रक्रिया के दौरान G25 कास्ट स्टील ग्रिट जोड़ने के लाभ
1. कास्टिंग डीस्केलिंग और रेत सफाई दक्षता को बढ़ावा दें
कास्ट स्टील ग्रिट G25 में बेहतर कटिंग प्रदर्शन के साथ तेज कोणीय किनारे हैं। गोल स्टील शॉट के विपरीत, जो केवल प्रभाव बल पर निर्भर करता है, कोणीय G25 कास्टिंग सतहों पर जली हुई बंधी हुई फाउंड्री रेत, भारी ऑक्साइड स्केल और जिद्दी रेत की परत को प्रभावी ढंग से हटा देता है। उत्पादन के मध्य में G25 को पूरक करने से अपघर्षक की काटने की शक्ति तुरंत बहाल हो जाती है और घिसे हुए, गोलाकार पुराने अपघर्षक के कारण होने वाली सफाई दक्षता में गिरावट को रोका जा सकता है।
मोटे G16/G18 ग्रिट और महीन G40 ग्रिट के बीच मध्यम कण आकार की विशेषता, G25 मौजूदा स्टील शॉट मिश्रणों के बीच अंतराल को भरता है। विभिन्न कण आकारों के साथ मिश्रित अपघर्षक कास्टिंग खांचे, आंतरिक गुहाओं और मृत कोनों से अवशिष्ट रेत को पूरी तरह से हटाने के लिए मिलान प्रभाव ऊर्जा उत्पन्न करते हैं, जिससे ब्लास्टिंग का समय 20% -35% कम हो जाता है।
2. कोटिंग और एनडीटी आवश्यकताओं के लिए सतह के खुरदरेपन को सटीक रूप से नियंत्रित करें
एंकर प्रोफ़ाइल की गहराई को स्थिर करें: केवल स्टील शॉट द्वारा ब्लास्ट किए गए वर्कपीस अत्यधिक चिकनी सतहों के साथ समाप्त होते हैं, जिससे पेंट का आसंजन खराब हो जाता है, जबकि बड़े आकार का मोटा ग्रिट अत्यधिक असमान खुरदरापन पैदा करता है। मध्यवर्तीG25 रा 25-65 μm पर लगातार खुरदरापन बनाए रखता है, स्प्रे पेंट और इलेक्ट्रोफोरेटिक कोटिंग्स के आसंजन में काफी सुधार करता है और कोटिंग को छीलने से रोकता है।
सतह को मजबूत करने और सतह की बनावट को संयोजित करें: स्टील शॉट सतह के काम को सख्त बनाता है और सतह के तन्य तनाव को मुक्त करता है; G25 कास्टिंग सतहों पर एक समान सूक्ष्म इंडेंटेशन बनाता है। इस तरह की बनावट वाली फिनिश चुंबकीय कण निरीक्षण (एमपीआई) और प्रवेशक परीक्षण (पीटी) के दौरान छिपी हुई दरारें और पिनहोल को स्पष्ट रूप से उजागर करती है, जिससे गैर-विनाशक परीक्षण में छूटी हुई दोष दर कम हो जाती है।
3. अपघर्षक उपभोग और उत्पादन लागत में कटौती करें
समग्र अपघर्षक सुस्ती को धीमा करें: मौजूदा स्टील शॉट बार-बार ब्लास्टिंग के बाद गोल और कुंद हो जाता है। ताज़ा तेज़ G25 मिलाने से संपूर्ण अपघर्षक बैच बिना पूर्ण अपघर्षक प्रतिस्थापन के स्थिर काटने की स्थिति में रहता है, जिससे कच्चे माल की खरीद का खर्च बच जाता है।
उच्च क्रूरता और कम विखंडन: हीट से उपचारितउच्च -कार्बन G25चूर्णीकरण का प्रतिरोध करता है और 2000 से अधिक ब्लास्टिंग चक्रों में पुनर्चक्रित किया जा सकता है। कम धूल उत्पादन धूल कलेक्टर लोड को कम करता है, फिल्टर प्रतिस्थापन लागत में कटौती करता है और तैयार कास्टिंग पर धूल के पुन: संदूषण से बचाता है।
4. विविध लौह एवं इस्पात कास्टिंग के लिए सार्वभौमिक अनुकूलता
मोटी भारी कास्टिंग और पतली दीवार कास्टिंग दोनों के लिए आदर्श: मोटे G18 ग्रिट पतले कास्ट घटकों में सेंध लगाते हैं, जबकि बारीक G40 में मोटे ऑक्साइड को हटाने के लिए पर्याप्त कटिंग बल का अभाव होता है। एक बहुमुखी माध्यम ग्रेड अपघर्षक के रूप में, G25 बड़े कास्टिंग के लिए हेवी ड्यूटी डीस्केलिंग और पतले भागों के लिए हल्की सतह फिनिशिंग को संभालता है, जिससे बार-बार अपघर्षक फॉर्मूला परिवर्तन समाप्त हो जाता है।
सूक्ष्म गड़गड़ाहटों को कुशलतापूर्वक हटाएं: मध्यम आकार के कोणीय ग्रिट गेट के अवशेषों और पार्टिंग लाइन फ्लैश को ट्रिम करते हैं, जिससे अतिरिक्त मैन्युअल पीसने की प्रक्रिया कम हो जाती है।
5. ब्लास्टिंग उपकरण की टूट-फूट को कम करें
बड़े आकार के G10/G12 मोटे ग्रिट की तुलना में G25 ब्लास्ट व्हील ब्लेड पर कम घर्षण पैदा करता है और लाइनर घिसता है; जुर्माने से तुलना की गईG50/G80 ग्रिट, यह शायद ही कभी विभाजक स्क्रीन को रोकता है, स्पेयर पार्ट सेवा जीवन को बढ़ाता है और मशीन रखरखाव के लिए उत्पादन डाउनटाइम को कम करता है।
अनुशंसित सम्मिश्रण अनुपात
स्टील शॉट पर हावी नियमित शॉट ब्लास्टिंग के लिए: इसमें G25 जोड़ेंप्रति रिफिल कुल अपघर्षक वजन का 10% ~ 15%लंबे समय तक स्थिर ब्लास्टिंग गुणवत्ता बनाए रखने के लिए।